



Введення продукту
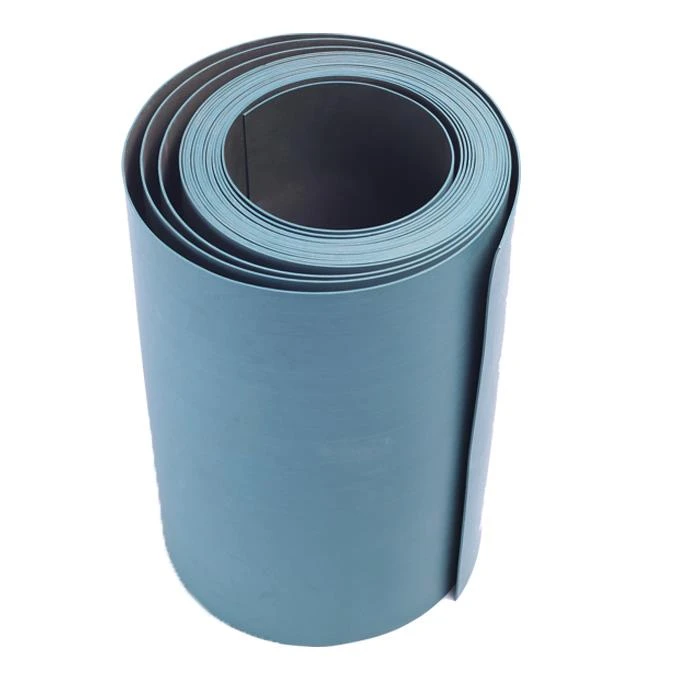
Teflon Slydway JBF - це вид зносостійкого матеріалу, який застосовується до направляючих верстатів або інших лінійних напрямних. Направляючі стрічки JBF можуть ефективно підвищити точність направляючої шини, зменшити пошкодження, спричинені механічними і змащувальними збоями, подовжити термін служби механічних компонентів, заощадити енергію та покращити ковзання.
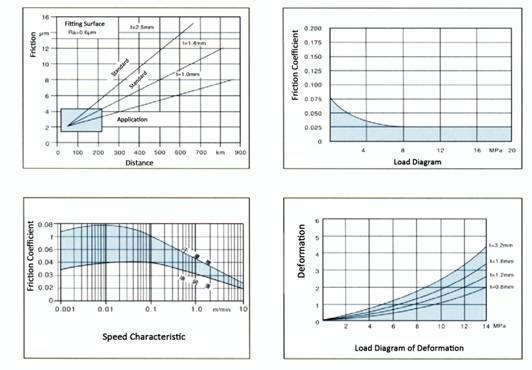
Характеристики керівних стрічок JBF
Проста установка, хороші характеристики склеювання.
Низький знос в умовах поганого змащення або без змащення.
Ударостійкий
Підвищити точність позиціонування машини
Хімічна стійкість до агресивних охолоджуючих та мастильних матеріалів
Вологостійкість
Сумісність із мастилами, мастилами та рідинами для різання, які зазвичай постачаються з верстатами
Пропозиція програми
JBF - це тонка пластина, що складається в основному з сполуки фтору, і прикріплена на поверхню з нерівною поверхнею клеєм JB-1 після обробки поверхневою активацією. JBF - це матеріал, що поєднується з клеями JB-1 шляхом хімічного травлення. Одна сторона поверхневої активаційної обробки матеріалу JBF є рівномірним темно-коричневим кольором, який легко розпізнається.
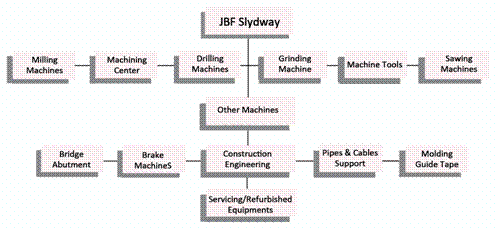
Встановлення стрічок керівництва для верстатів
1. Інструменти для установки / допоміжні пристрої
1) JBF Guide Tape / Slydway
2) Клейка стрічка JB-1
3) Скребок
4) Книга інструкцій JINBOND
5) Тканина для чищення (суха)
6) Абсолютний спирт
7) Перемішування стрижня
8) Воскова папір або пластикові плівки
9) Рукавички
10) Затискачі
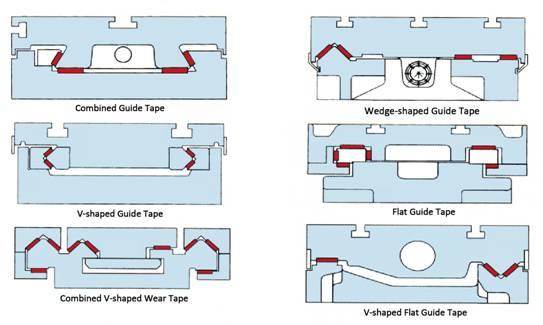
Інструкція для керівних стрічок JBF
* JBF верстат інструменту протистоять м'якому поясу поверхні
JBF - це тонка пластина, що складається в основному з сполуки фтору, і прикріплена на поверхню з нерівною поверхнею клеєм JB-1 після обробки поверхневою активацією. JBF - це матеріал, що поєднується з клеями JB-1 шляхом хімічного травлення. Одна сторона поверхневої активаційної обробки матеріалу JBF є рівномірним темно-коричневим кольором, який легко розпізнається.
* Підготовка до шліфування поверхні
JBF направляючий інструмент проти зносу м'який матеріал пояса - не пісок обробленої поверхні JBF наждачним папером або шорсткою обробленої поверхні JBF, в іншому випадку це зменшить міцність з'єднання. Зберігайте поверхню склеювання чистою та сухою без забруднення та хімічних речовин (включаючи брудні відбитки пальців), оскільки ці фактори можуть зменшити міцність зв'язку.
Важливо, щоб металева поверхня була правильно заземлена до поверхні металевого зв'язку для міцності з'єднання. Для досягнення максимальної міцності зв'язку шорсткість поверхні полірованого металу становить від 1,6 до 6,3 мкм. Полірована або незаземлена металева поверхня послабить міцність зв'язку і призведе до від'єднання на позиції зв'язку, яка діє як мастило для проникнення в метал через полум'я під час технічного обслуговування.
* Чиста поверхня склеювання
Матеріал JBF використовується для того, щоб матеріал JBF був чистим і вільним від бруду та масла. Його очищають ацетоном або абсолютним спиртом принаймні тричі. Сліди нафти і масла в плямах, які не повністю видаляють поверхню, змусять відклеювати клейку стрічку. Коли вологість навколишнього середовища перевищує 90%, міцність зв'язку зменшиться.
Поверхня металу необхідна для ретельного очищення полірованої металевої поверхні для забезпечення задовільного склеювання. Мінімум три промивання ацетоном або абсолютним спиртом необхідні для забезпечення повного видалення первинного забруднення. Після чищення тримайте металеву поверхню та поверхню JBF чистою та вільною від бруду перед склеюванням.
Остаточна підготовка до JBF і металевих зв'язуючих поверхонь
Після очищення та висушування поверхні матеріалу JBF та поверхні склеювання металу їх необхідно очистити перед склеюванням. Витріть білу безворсову тканину, змочену ацетоном або JBF або абсолютним спиртом, щоб видалити залишки забруднень. Після останнього скрабу дві поверхні повинні бути повністю висушені на повітрі і не торкатися обох поверхонь перед склеюванням. Після остаточного очищення не використовуйте стиснене повітря, щоб висушити поверхню, оскільки може бути вода або пил у стисненому повітрі, що призведе до падіння зв'язку.
* Підготувати клей JB-1
Двокомпонентний клей JB-1 Jingbang є єдиним зазначеним клеєм, оскільки він забезпечує максимальну міцність з'єднання. Відповідно до об'ємного співвідношення A: B = 1: (0,5 ~ 1) клей відбирають і рівномірно перемішують у відкритій ємності або літографічної пластині. Рівномірно змішаний клей слід використовувати якнайшвидше, і чим вище температура, тим менший час використання. Невикористані компоненти А і В повинні бути негайно покриті.
* Клейке склеювання двох поверхонь
Клей JB-1 наноситься тонко і рівномірно на обидва склеювання поверхонь з зигзагоподібним лезом. Занадто тонкий або занадто товстий адгезив зменшить ефект склеювання. Після розміщення на матеріалі JBF на поверхні металевого з'єднання, натисніть від одного кінця до іншого кінця, спробуйте вийти міхура на поверхні склеювання, і застосовувати тиск (0.05Mpa ~ 0.1Wpa) до двох поверхнях склеювання з затиском або пристосування. Це близько 24 годин. Якщо клей використовується в у середовищі нижче 5 must, час затвердіння має бути відповідним чином розширено. Не застосовуйте кріплення в середовищі -5 ℃. | 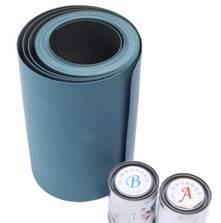 |
* JBF матеріал остаточної обробки
Після повного затвердіння клею матеріал JBF може бути оброблений фрезерним верстатом або шліфувальним кругом або вручну зіскоблювати. Під час фрезерування або шліфування охолоджуючу рідину зазвичай не потрібно. При шліфуванні за допомогою шліфувального круга для запобігання перегріву можна використовувати шліфувальний круг і охолоджувач без закритого кришки. Використання теплоносія під час процесу подрібнення полегшує більш високу поверхневу обробку.
* Обробка масляного бака
Для досягнення найкращої продуктивності рейки JBF має бути забезпечена безперервна плівка змащувального матеріалу і підтримується між сполучуваними поверхнями. Глибина масляного паза, подрібненого на поверхні матеріалу JBF, не повинна перевищувати товщини матеріалу JBF. На стороні масляного відстійника необхідний перехідний філе. Він сприяє протіканню нафти з масляного піддону через поверхню JBF, допомагаючи утворити динамічну масляну плівку. Існує багато можливих типів баків, які успішно застосовуються будівельниками верстатів. Основною вимогою для проектування масляного піддону є винесення ділянки масляного піддону по діагоналі або перпендикулярно напрямку руху. Така конструкція дозволяє мастило проникати між склеювальними гранями. Оброблений масляний відстійник повинен бути не менше 6 мм від краю матеріалу JBF.
* Полірована металева поверхня
Сталева поверхня матеріалу JBF (як правило, називається направляючою рейкою) має поверхневу обробку 0,4-0,8 мкм для оптимальної роботи. Не укладайте та не запалюйте матеріал JBF металевим кріпленням (рейкою). Цей процес створює прослизання і збільшує тертя під час роботи. Для хорошої роботи, площа поверхні в безпосередньому контакті між рейкою і гнучким поясом максимально. Найбільш ідеальний поверхневий контакт гарантує рівномірний розподіл мастила і рівномірну товщину плівки, що є вигідним для гідравлічної передачі.
Розміри напрямної стрічки
Стандарт | Індивідуальні | ||
Товщина | Ширина | Товщина | Ширина |
0.4mm-4.0mm | 120мм-300мм | 4,0 мм-300 мм | 0,2 мм-6,0 мм |
Популярні Мітки: PTFE напрямна група, Китай, постачальники, виробники, фабрика, опт, індивідуальні, купити, зроблені в Китаї